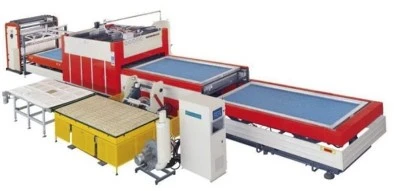
Technológia vákuových laminovacích strojov je dobre vyvinutá a za normálnych okolností sa problémy vyskytujú len zriedka. Ak dôjde k poruche stroja, zvyčajne je to spôsobené nesprávnou prevádzkou alebo nedostatočnou údržbou. Tu je niekoľko bežných problémov a ich príslušných spôsobov riešenia problémov:
Zlyhanie pri spustení: Najprv skontrolujte, či je napájací kábel pripojený, správne orientovaný a či je napätie dostatočné. Po druhé, skontrolujte, či je zapnutý hlavný vypínač a či je resetované núdzové zastavenie.
Nepresné meranie teploty: Skontrolujte termočlánok a regulátor teploty, či nie sú poškodené.
Nedostatočné vákuum počas prevádzky: Môže to byť spôsobené zablokovanými priechodmi vzduchu alebo poruchou elektromagnetických ventilov alebo manuálnych ventilov. Skontrolujte, či nie je poškodený vákuomer a vyčistite filtračné sitá elektromagnetických ventilov.
Vypnutie hlavného vypínača: Vo všeobecnosti spôsobené netesnosťou v spojoch vykurovacej rúrky alebo rozvodnej skrine alebo potenciálnymi problémami, ako sú poškodené napájacie káble alebo netesnosť motora.
Nesprávne nasávanie fólie: Tento problém môže spôsobiť viacero príčin, ako napríklad nedostatočné vákuum, únik vzduchu, nedostatočná teplota, nadmerná hĺbka obrobku v porovnaní s rozťažnosťou fólie, krátky čas nasávania alebo príliš blízko k obrobku. Upravte a riešte každý faktor jednotlivo.
Nedokonalosti povrchu po laminácii, ako sú záhyby alebo nedostatočná hladkosť: Bežné príčiny zahŕňajú nerovnomerné natiahnutie fólie, zlé brúsenie obrobku, nadmerné lepidlo alebo príliš nízka podperná doska obrobku.
Zdvíhanie fólie bez odsávania: Skontrolujte, či je otvorený elektromagnetický ventil alebo ručný ventil.
Pretrhnutie filmu: Malé otvory môžu byť výsledkom nadmernej teploty alebo predĺženého času zahrievania, nízkej kvality filmu. Väčšie diery alebo úplné praskliny môžu pochádzať z nedostatočnej teploty alebo času ohrevu.
Vrásky počas sania za studena: Nedostatočný sací výkon alebo problémy s kvalitou PVC fólie.
Okrem toho:
Nečistoty na povrchu lepiaceho valčeka alebo nedostatočná teplota valčeka: Skontrolujte, či sa na povrchu valčeka nenachádzajú cudzie predmety alebo zaistite správne zahriatie valčeka.
Vzduchové bubliny počas laminácie: Môžu byť spôsobené problémami so základným papierom alebo materiálom fólie, nadmernou rýchlosťou laminácie alebo nedostatočným tlakom medzi základným papierom a fóliou.
Nerovnomerné sanie: Uistite sa, že vákuová doska je vodorovná a sacie trysky nie sú poškodené, aby sa udržalo rovnomerné rozloženie sania.
Nezvyčajné zvuky stroja: Môžu pochádzať z opotrebovaných alebo uvoľnených komponentov stroja, čo si vyžaduje kontrolu a včasnú výmenu alebo zaistenie.
Preventívne opatrenia, ako sú pravidelné kontroly a údržba zariadení, školenia zamestnancov pre správnu prevádzku a kontroly kvality materiálu, sú nevyhnutné na zníženie výskytu týchto problémov.